隅肉溶接とは?突合せとの違いから脚長・強度計算まで徹底解説
 著者: 斉藤 蓮
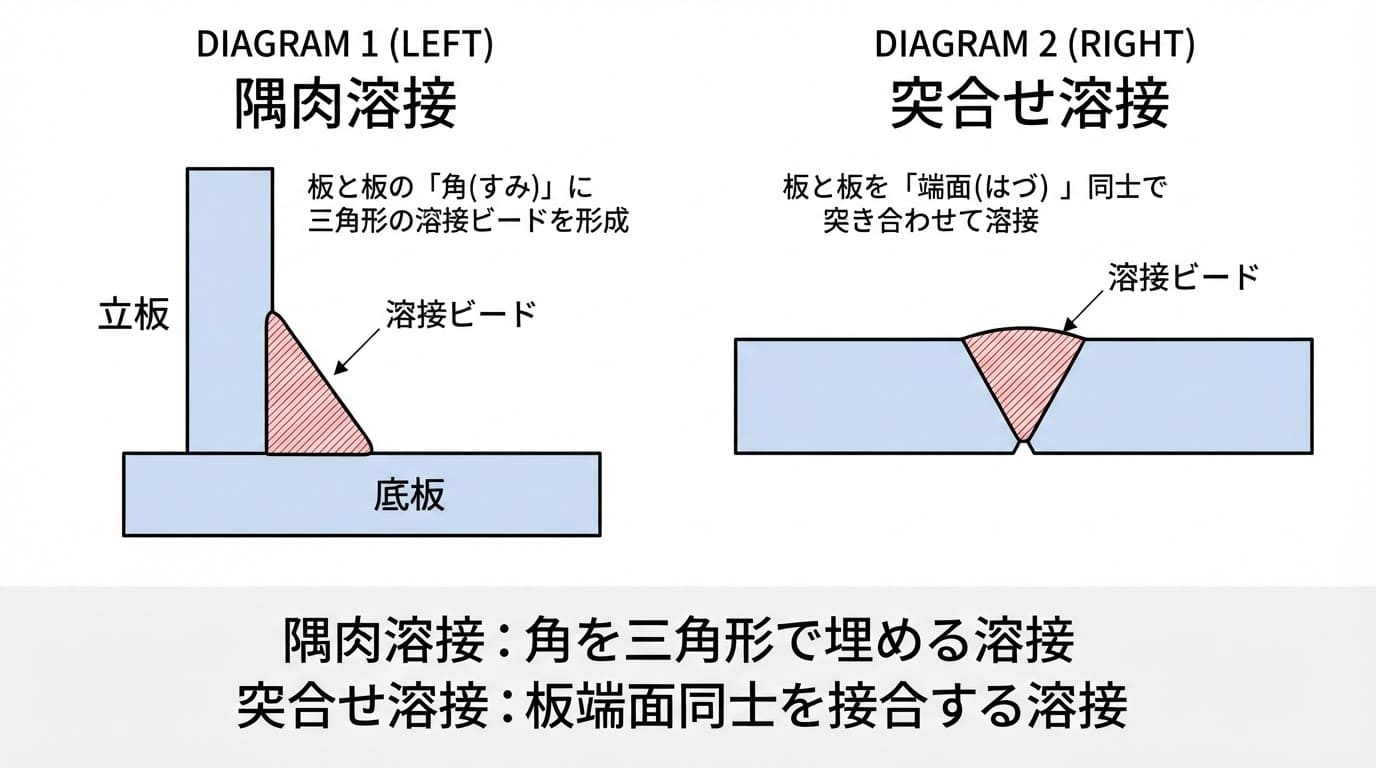
ものづくり現場で繰り返される最大の誤謬は、「溶接サイズは大きければ大きいほど強度が高く安全である」という思い込みです。
力学理論上、脚長を母材板厚(t)以上に大きくしても接合強度は頭打ちになります。なぜなら、破壊は溶接金属内部だけでなく、熱影響を受けた「母材の熱影響部(HAZ)」や母材そのものの境界で発生するためです。薄板と厚板を組み合わせる場合、脚長は「薄い側の母材厚さ(t_min)」を基準に選定するのが鉄則です。
日本溶接協会の指針でも、隅肉溶接の最大脚長は薄板側の板厚と同等、あるいは板厚の約70%(S ≒ 0.7t)に設定することが推奨されています。これを超えて脚長を盛る行為は、重量増、コスト増、熱歪みの誘発という三重苦を背覚悟で招くだけの技術的悪手といえます。
【プロの判断基準】隅肉溶接の採用適性チェックリスト
- 採用すべきケース:
- 機械架台、ベースフレーム、制御盤・筐体などの直交・T字接合
- 開先加工のコストや工数を削減し、大量生産または短納期を最優先したい構造物
- 荷重方向が明確で、極端な繰り返し交番荷重や衝撃引張が加わらない二次部材
- 慎重になるべき・適用を避けるべきケース:
- 圧力容器や配管の高圧密封継手(突合せ完全溶込み溶接が必須)
- 止端部に強烈な曲げ引張応力が集中する片面溶接構造(裏止端からの疲労亀裂リスク)
- 極薄板(板厚1.0mm以下)でアーク溶接による母材溶落ちや熱変形を許容できない精密部材
シンプルで洗練された住まいづくりとインテリアコーディネートのアイデアを提案しています。
タグ:
https://edugrew.academy/bmsmskoc/1588863/
